Під час капітального ремонту парової турбіни розбирання горизонтального роз’єму циліндра часто забирає більше часу, ніж закладено в графік. Шпильки М100 і більше стоять у корпусі десятки тисяч годин, метал гайок старіє, різьба прикипає. Звичайний гайковерт тут не допоможе: момент, потрібний для зриву такої гайки, може виявитися більшим за міцність самої шпильки.
На практиці є два робочі шляхи. Якщо шпилька ціла, її нагрівають, вона подовжується, гайка розвантажується і відкручується з помірним моментом. Якщо шпилька зламалася або заклинила так, що нагрів не рятує, її видаляють електроерозією і зберігають різьбу в корпусі. Нижче розбираємо обидва методи: як вони працюють, скільки часу займають, що потрібно на майданчику і як вибрати між ними.
Чому болти турбіни не відкручуються звичайним ключем
Кріплення роз’ємів циліндрів турбіни відрізняється від звичайних фланців. Шпильки великі, виготовлені з жароміцних легованих сталей, і їх затягують не моментом, а тепловим натягом. Тому й розбирають їх так само. Для цієї роботи потрібне спеціальне промислове обладнання: індукційні нагрівачі, гідравлічні гайковерти, а на випадок аварії ще й портативні електроерозійні верстати.
Як працює гарячий натяг шпильки
Шпилька турбіни зазвичай має центральний осьовий канал, у який вставляють нагрівальний елемент. Метал розширюється, шпилька подовжується на розрахункову величину, і гайку можна довернути майже без зусилля. Остигаючи, шпилька скорочується і стягує фланці з потрібним зусиллям.
Затяжку контролюють за кутом повороту гайки або за виміряним подовженням шпильки. Конкретні значення беруть із ремонтної документації виробника турбіни.
Розбирання йде у зворотному порядку:
- шпильку нагрівають, і вона подовжується;
- зазор між гайкою та фланцем зростає, навантаження з різьби знімається;
- гайку відкручують ключем або гідравлічним гайковертом з невеликим моментом.
Що відбувається з кріпленням за роки роботи
Шпильки й гайки працюють при високій температурі та під постійним навантаженням, тож метал поступово деградує. У дослідженні кріплення циліндра високого тиску турбіни ТЕС, опублікованому у Віснику ТНТУ, після приблизно 210 тисяч годин роботи ударна в’язкість металу гайки знизилася більш ніж на 80%, а пластичність приблизно на 60%.
Висновок із цього простий: стара гайка крихка. Спроба зірвати її ударом або подовженим важелем часто закінчується зрізаною різьбою чи обламаною шпилькою. А обламана шпилька в корпусі циліндра робить із планового ремонту позаплановий.
Індукційний нагрів болтів турбіни
Принцип методу
Індукційний нагрівач створює змінне магнітне поле. Індуктор вводять у центральний канал шпильки, і вихрові струми гріють сам метал шпильки, а не спіраль поруч із ним. У магнітних сталях додається ще нагрів від втрат на перемагнічування.
Тепло виділяється там, де воно потрібне. Шпилька прогрівається швидко, а гайка і фланець корпусу не встигають сильно нагрітися. Через це подовження шпильки виходить передбачуваним, і гайка справді звільняється, а не розширюється разом зі шпилькою.
Є і менш очевидний виграш. Оскільки в корпус іде менше тепла, розкривати циліндр можна при вищій температурі корпусу, а чекати його охолодження доводиться менше. У публікації журналу Modern Power Systems описано аварійну зупинку, де індукційний нагрів, за оцінкою, скоротив простій приблизно на дві доби.
Порядок розбирання роз’єму з індукційним нагрівачем
- Зняти теплоізоляцію, очистити гайки та канали шпильок від окалини й бруду.
- Нанести мітки на гайки і, якщо цього вимагає документація, заміряти поточну довжину шпильок.
- Встановити індуктор у канал першої шпильки за схемою розбирання.
- Нагріти шпильку до розрахункового подовження. Сучасні установки самі підбирають частоту й потужність під конкретний індуктор.
- Відкрутити гайку, поки шпилька гаряча. На великих розмірах для цього зручно брати гідравлічний гайковерт.
- Перейти до наступної шпильки. Порядок зазвичай симетричний, від середини роз’єму до країв, щоб не перекосити фланець.
Поки одна шпилька остигає, індуктор уже можна переставити на наступну. На роз’ємі з кількома десятками шпильок це помітно скорочує загальний час.
Індукція, ТЕН чи пальник
| Параметр | Індукційний нагрівач | ТЕН (резистивний нагрівач) | Газовий пальник |
| Звідки береться тепло | Виникає в самій шпильці | Передається від спіралі в каналі | Подається ззовні, на поверхню |
| Час нагріву однієї шпильки | Короткий | Зазвичай від 5 до 10 хв і довше | Залежить від досвіду зварника |
| Нагрів гайки та фланця | Мінімальний | Помітний при довгому нагріві | Сильний |
| Керування процесом | Автоматичний підбір параметрів | Увімкнення і вимкнення | На око |
| Ризик перегріву шпильки | Низький | Середній | Високий |
| Відкритий вогонь | Немає | Немає | Є, потрібен наряд-допуск |
| Знос нагрівального елемента | Індуктор охолоджується рідиною | Спіраль довго працює при високій температурі й вигорає | Постійна витрата газу |
Пальник досі трапляється на ремонтах, але для турбінних шпильок це найгірший варіант. Він гріє гайку сильніше за шпильку, і різниці в подовженні просто не виникає.
Де метод не допоможе
Індукційний нагрів розраховано на цілу шпильку. Він не спрацює, якщо:
- шпилька зламалася, і над корпусом не лишилося нічого, що можна відкрутити;
- різьба задерта або взялася корозією так, що гайка не йде навіть після повторного нагріву;
- у отворі застряг уламок шпильки, мітчика чи екстрактора після попередніх спроб.
У цих випадках переходять до електроерозії.
Електроерозія: коли шпильку доводиться руйнувати
Як працює електроерозійне видалення
Між електродом і металом шпильки проходить серія коротких електричних розрядів. Кожен розряд вириває крихітну частку металу, а охолоджувальна рідина вимиває продукти ерозії із зони обробки. Електрод не ріже і не тисне на деталь, тому корпус не отримує ні осьового зусилля, ні вібрації, як при свердлінні.
Твердість металу для цього методу значення не має. Головна умова: і шпилька, і корпус мають проводити струм. Загартований уламок мітчика розряди беруть так само, як звичайну сталь, а основний метал нагрівається лише локально.
Типовий прийом виглядає так. Електродом прошивають отвір по осі шпильки і лишають тонку стінку. Залишки різьби вибирають гачком, а різьбу в корпусі проганяють мітчиком. Корпус циліндра залишається в роботі.
Порядок роботи
- Зачистити торець уламка і, якщо вдається, вирівняти його.
- Закріпити робочу головку над шпилькою та точно виставити вісь. Від цього залежить, чи вціліє різьба в корпусі.
- Підібрати електрод за діаметром і задати режим: швидкий грубий або повільніший чистовий.
- Прошити шпильку на потрібну глибину.
- Видалити залишки різьби, промити отвір, перевірити різьбу і за потреби відновити її.
Електроерозія проти свердління
Свердління зламаної шпильки великого діаметра виглядає простим лише на папері. Сталь міцна, свердло тупиться і відходить убік, а будь-який перекіс псує різьбу в корпусі. Виробник портативного верстата ARES-500 наводить таке порівняння:
| Діаметр шпильки | Свердління | Електроерозія ARES-500 |
| 5″ (M125) | 5 змін | 6 год 30 хв |
| 4″ (M100) | 3 зміни | 5 год |
| 3″ (M75) | 2 зміни | 3 год |
Час для електроерозії вказано орієнтовно, без бустера, який постачається як опція. Навіть із підготовкою виходить економія в кілька змін на кожній зламаній шпильці.
Що потрібно на майданчику
Портативний електроерозійний верстат портативний лише в масштабах турбінного цеху. На прикладі ARES-500 вимоги такі:
- живлення 400 В, три фази, 40 кВА, роз’єм 63 А за стандартом EN IEC 60309;
- стиснене повітря тиском від 8 бар і витратою від 1700 нл/хв;
- вода: бак на 100 л, мінімальна витрата 60 л/хв;
- загальна маса близько 350 кг, із них 270 кг припадає на генератор, тому переміщують верстат навантажувачем;
- робоча температура від +5 до +60 °C, висота над рівнем моря до 1000 м.
Підключення краще погодити з електроцехом і службою стиснутого повітря станції ще до зупинки турбіни.
Індукційний нагрів чи електроерозія: як вибрати
Ці методи не конкурують між собою. Індукційний нагрів потрібен для штатного розбирання та збирання цілих шпильок. Електроерозія потрібна тоді, коли шпилька вже зламалася або витягти її інакше неможливо. На більшості капітальних ремонтів корисно мати обидва варіанти.
Порівняльна таблиця методів
| Критерій | Індукційний нагрів | Електроерозія |
| Завдання | Відкрутити цілу шпильку | Видалити зламану або заклинену шпильку |
| Доля кріплення | Шпилька й гайка можуть піти в роботу повторно, якщо пройдуть контроль | Шпилька знищується, різьба в корпусі зберігається |
| Час на одну шпильку | Хвилини | Години |
| Вимоги до шпильки | Центральний канал під індуктор | Струмопровідний метал |
| Ризик для корпусу | Мінімальний при дотриманні режиму | Мінімальний при точному центруванні |
| Коли застосовують | На кожному розбиранні та збиранні | В аварійних випадках |
| Що ще вміє | Гаряча затяжка при збиранні | Видалення штифтів і уламків мітчиків, прорізання шпонкових пазів |
Типові ситуації під час ремонтної зупинки
- Планове розкриття циліндра, шпильки цілі. Індукційний нагрів і гідравлічний гайковерт.
- Одна гайка не пішла після нагріву. Повторний нагрів і перевірка подовження, а вже потім рішення про руйнування гайки чи шпильки.
- Шпилька обламалася під час відкручування. Електроерозія і відновлення різьби.
- В отворі лишився уламок мітчика або екстрактора після невдалої спроби. Тільки електроерозія, бо загартовану сталь свердлом не взяти.
- Збирання після ремонту. Знову індукційний нагрів для гарячої затяжки з контролем подовження.
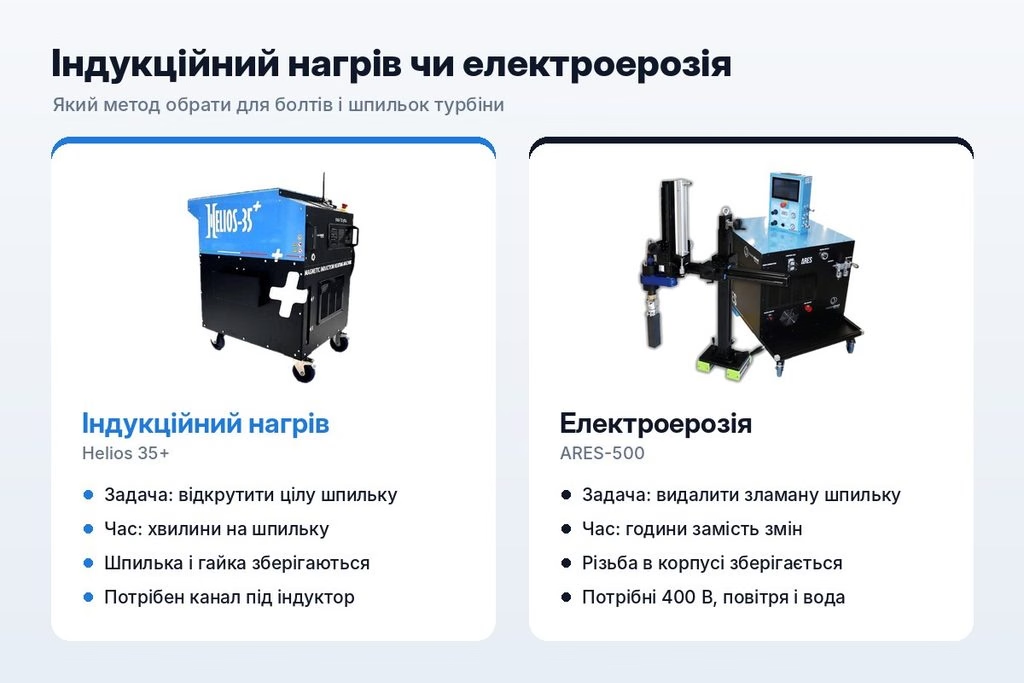
Обладнання TechnoForce для обох методів
TechnoForce постачає обладнання для обох сценаріїв.
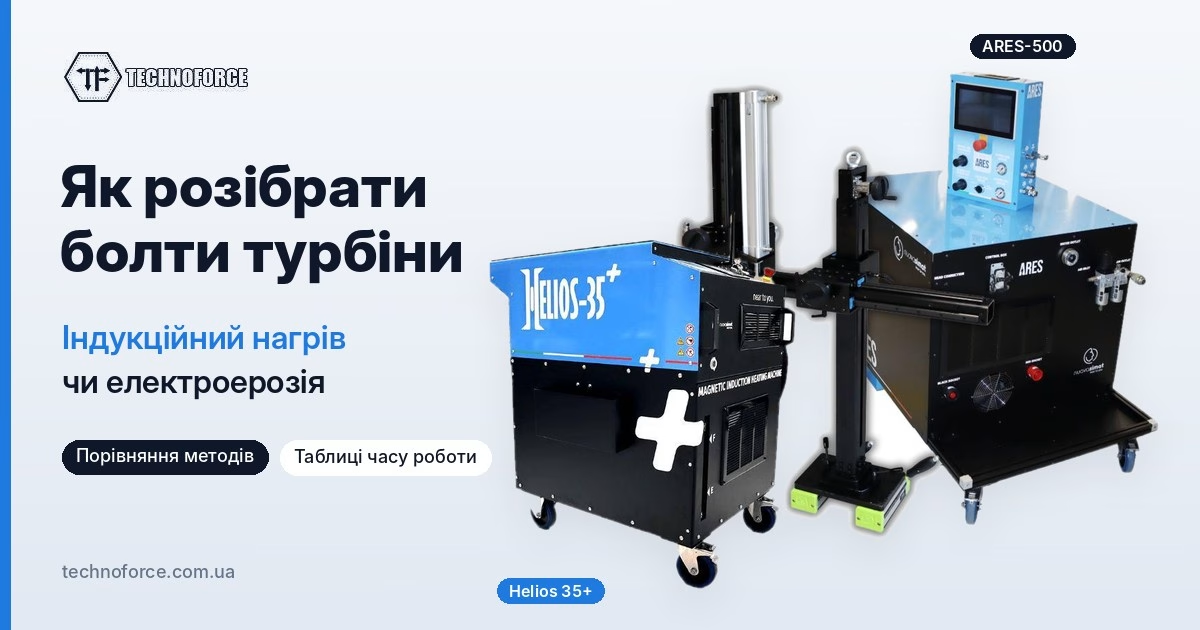
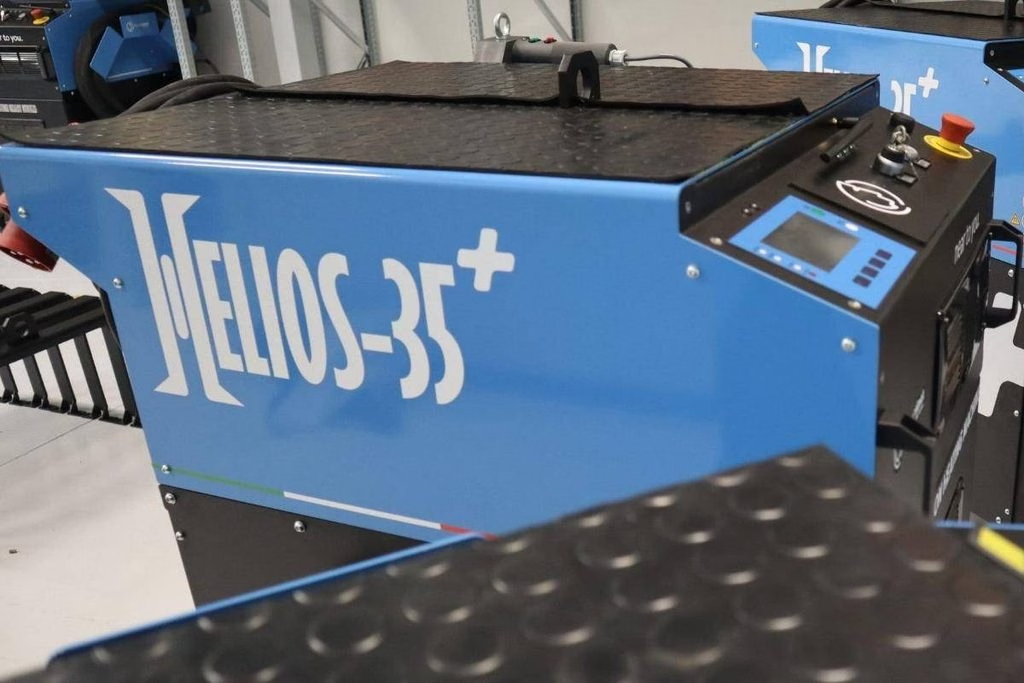
Портативна система Helios 35+ від Nuova Simat створена саме для болтових з’єднань турбін. Її індуктори розраховані на нагрів серцевини шпильки, щоб уберегти різьбу корпусу від перегріву. Замкнена система охолодження вбудована в установку, тому зовнішня вода не потрібна і шланги через машинний зал тягнути не доведеться. Електроніка сама визначає навантаження індуктора і калібрує частоту та потужність. Установка стоїть на колесах, а панель керування можна замовити українською.
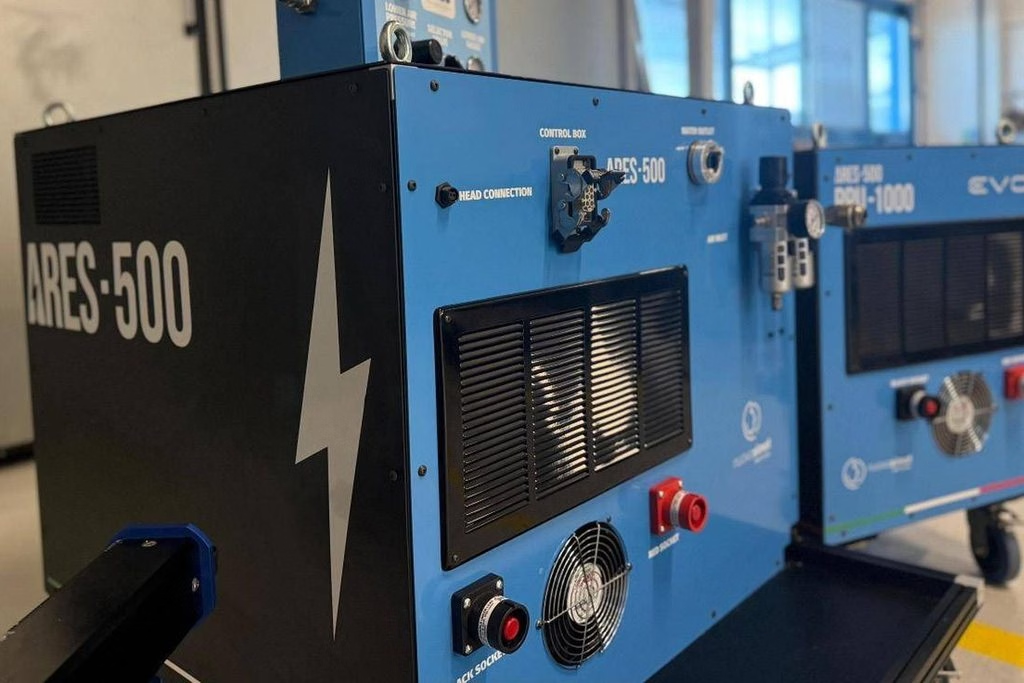
Портативний електроерозійний верстат ARES-500 видаляє зламані та заклинені шпильки, болти й штифти, а також прорізає шпонкові пази на валах. Він складається з окремих модулів: генератора, вбудованої гідравлічної системи, панелі керування та рукоятки з регулюванням по п’яти осях. Режим налаштовується від грубої обробки до чистової, інтерфейс теж доступний українською.
Гайки після нагріву зручно відкручувати гідравлічними гайковертами з того ж каталогу, тож увесь комплект для роз’єму можна підібрати в одного постачальника.
Помилки, через які ремонт затягується
- Зривати гайку силою без нагріву. Найчастіше це закінчується обламаною шпилькою і кількома днями додаткової роботи.
- Гріти пальником. Гайка розширюється разом зі шпилькою, виграшу немає, зате є ризик перегріти метал.
- Порушувати схему розбирання. Несиметричне розвантаження може повести фланець.
- Свердлити зламану шпильку вручну без кондуктора. Свердло відходить, і різьбу в корпусі потім доводиться ремонтувати вставкою.
- Не перевірити заздалегідь живлення, повітря та воду для електроерозійного верстата. Обладнання на місці, а підключити його немає куди.
- Ставити назад старі шпильки й гайки без контролю стану металу після тривалої експлуатації.
F.A.Q.
Шпильку нагрівають через центральний канал, найкраще індукційним нагрівачем. Вона подовжується, навантаження з гайки знімається, і гайку відкручують гідравлічним гайковертом з помірним моментом. Зривати холодну гайку ударом або важелем ризиковано: стара шпилька може обламатися.
З резистивним нагрівачем (ТЕНом) зазвичай від 5 до 10 хвилин на шпильку і довше. Індукційний нагрівач справляється швидше, бо тепло виникає в самому металі шпильки. Точне подовження та режим беруть із ремонтної документації виробника турбіни.
Не варто. Пальник гріє гайку і фланець ззовні, вони розширюються разом зі шпилькою, і гайка не звільняється. До того ж легко перегріти метал і погіршити його властивості, а на станції для відкритого вогню потрібен окремий наряд-допуск.
Найнадійніше електроерозією. Електрод прошиває шпильку по осі без механічного зусилля, після чого залишки різьби вибирають, а різьбу в корпусі проганяють мітчиком. Для шпильки M100 портативний верстат ARES-500 витрачає близько 5 годин проти приблизно 3 змін свердління.
За правильного центрування електрода ні. Метод не тисне на деталь і не дає вібрації, а основний метал нагрівається лише локально. Головна умова: шпилька і корпус мають бути струмопровідними, а робочу головку треба точно виставити по осі отвору.